Temps de lecture : 5 à 7 minutes
Auteur : TEC Electronique
Derrière chaque objet connecté, chaque équipement médical, chaque calculateur ferroviaire ou système embarqué se cache une carte électronique. Sa fabrication n’a rien d’improvisé. Elle suit un enchaînement précis qui commence bien avant l’atelier, dès la définition du besoin, et se termine par des contrôles millimétrés avant livraison.
Dans ce guide, on détaille les étapes de fabrication d’une carte électronique, du premier schéma tracé par le bureau d’études jusqu’à l’inspection finale par intelligence artificielle. L’objectif : comprendre ce qui se joue réellement à chaque étape du processus de fabrication, pourquoi certains contrôles sont incontournables, et comment un sous-traitant EMS structure sa production pour livrer des cartes fiables.
De la conception à la production : deux grandes phases indissociables
On parle souvent de fabrication d’une carte électronique comme s’il s’agissait d’une seule opération. En réalité, le processus se découpe en deux grandes phases. La première regroupe toute la conception : cahier des charges, schéma électronique, routage du PCB, prototypage. La seconde couvre la fabrication proprement dite en atelier : préparation des composants, sérigraphie, pose CMS, soudure au four et contrôle qualité.
Les deux phases sont interdépendantes. Un défaut de conception se paie cash en production. Un dossier industriel mal préparé fait exploser les coûts. C’est pourquoi les fabricants sérieux traitent la conception et la fabrication comme un continuum, avec des allers-retours constants entre le bureau d’études et l’atelier.
Phase 1 : la conception de la carte électronique
Cahier des charges et expression du besoin
Toute conception de carte électronique démarre par un travail de cadrage. Le client exprime son besoin fonctionnel, le bureau d’études le traduit en spécifications techniques. Cette étape pose les fondations du projet et conditionne toutes les décisions à venir.
Un cahier des charges complet couvre notamment :
- Les dimensions du PCB
- Les plages de température de fonctionnement
- Les interfaces attendues (USB, CAN, Ethernet, RS485)
- Les besoins en alimentation
- La consommation cible
- L’environnement d’installation
- La durée de vie souhaitée
- La conformité aux normes applicables (CE, RoHS, ISO 13485 pour le médical, EN 9100 pour l’aéronautique)
Plus le cahier des charges est précis, plus les étapes suivantes seront efficaces.
Conception du schéma électronique
C’est ici que l’idée devient tangible. Les ingénieurs du bureau d’études s’appuient sur des logiciels de conception assistée comme Altium Designer ou KiCad pour choisir les composants électroniques (microcontrôleurs, capteurs, régulateurs, circuits intégrés) en fonction des performances attendues, du budget et surtout de la disponibilité sur le marché. Un composant introuvable en série, c’est un projet à réviser.
Le schéma définit ensuite les liaisons logiques entre chaque composant, intègre les protections nécessaires (fusibles, transils, filtres CEM) et prévoit les points de test qui serviront plus tard en production. Chaque décision se prend avec une vision d’ensemble : robustesse, maintenabilité, évolutivité. Le schéma est ensuite passé au crible pour repérer toute anomalie avant de basculer sur le routage.
Routage du PCB
Le routage traduit le schéma en réalité physique. C’est une étape technique et exigeante. Il faut placer les composants de manière optimale sur le circuit imprimé, tracer les pistes en respectant les contraintes de longueur, gérer les vias, les plans de masse, l’impédance contrôlée sur les signaux rapides.
Un bon routage limite les perturbations électromagnétiques, réduit les risques de crosstalk et facilite la fabrication du PCB comme l’assemblage des composants. C’est un exercice d’équilibre permanent entre performances électriques, coût de production et fiabilité mécanique.
Une carte électronique moderne compte souvent plusieurs couches de cuivre superposées. Deux couches suffisent pour un design simple, quatre à huit couches deviennent la norme sur les projets qui embarquent des signaux rapides, des plans d’alimentation dédiés et des contraintes de compatibilité électromagnétique. Chaque couche est dessinée avec ses propres pistes de cuivre, ses vias qui assurent les connexions verticales entre les niveaux, et ses zones de cuivre plein qui forment les plans de masse. Cet empilement conditionne à la fois la fiabilité électrique de la carte et son comportement thermique en fonctionnement. Les concepteurs travaillent avec des règles de design strictes pour respecter les exigences d’impédance, la largeur minimale des pistes et l’espacement entre les différents signaux.
Prototypage et validation
Une fois le PCB routé, on passe au prototype. Cette version test permet de vérifier que la carte fonctionne comme prévu, en conditions réelles. Les ingénieurs valident les fonctions une à une, mesurent les consommations, testent les interfaces, poussent les composants dans leurs plages limites.
Les campagnes de test incluent souvent des vérifications CEM (émission et immunité électromagnétique), des cycles thermiques, des tests de vieillissement accéléré et des essais de résistance aux vibrations. C’est le moment où l’on découvre les imperfections. Un prototype qui passe tous les tests, c’est un futur produit robuste.
Préparation à la production : le dossier industriel
Avant de lancer la fabrication en série, tout doit être verrouillé. Le bureau d’études génère les fichiers Gerber pour le circuit imprimé, le fichier Pick & Place pour la machine de pose CMS, la nomenclature (BOM) qui liste tous les composants avec leurs références précises. La documentation technique est mise à disposition de l’atelier.
Le partenaire EMS choisit la ligne de production adaptée, prévoit les tests en production (AOI, tests in-situ, tests fonctionnels de fin de ligne), commande les composants sur les circuits d’approvisionnement fiabilisés. Cette phase d’industrialisation détermine en grande partie la qualité et le coût final des cartes électroniques produites.
Phase 2 : le processus de fabrication en atelier
Sécurité et prévention des risques ESD
Avant même de parler de sérigraphie ou de pose CMS, la fabrication commence par la sécurité. Un atelier de production électronique manipule des composants sensibles aux décharges électrostatiques. Une simple ESD invisible peut endommager un microcontrôleur sans laisser de trace apparente, et la défaillance apparaîtra des semaines plus tard en clientèle.
Les mesures sont strictes dès l’entrée en zone ESD :
La fabrication couvre aussi la gestion des risques électriques, thermiques, chimiques et mécaniques liés aux procédés industriels de soudure et de découpe. Dans le médical, l’aéronautique ou la défense, ces protocoles ne sont pas négociables.
Gestion et préparation des composants et des PCB
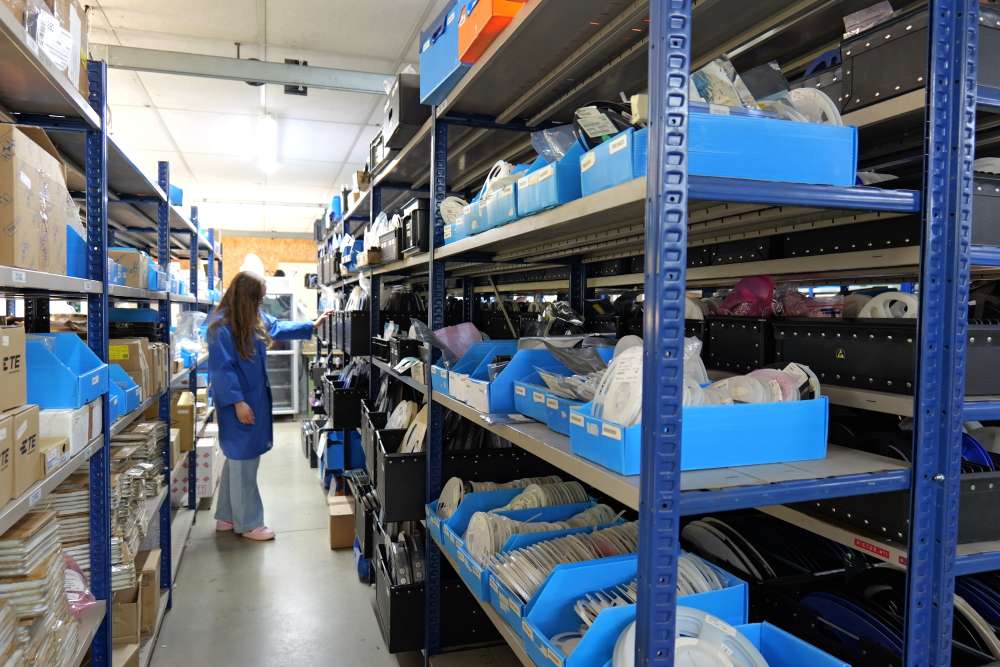
La gestion des composants électroniques est le maillon logistique du processus de fabrication. Tout démarre au magasin, où sont stockées des milliers de références soigneusement classées. Chaque bobine, chaque tube, chaque plateau porte un identifiant unique qui garantit la traçabilité totale.
Avant chaque lancement de production, les techniciens rassemblent les composants et les PCB requis selon la nomenclature. Le kit est vérifié, contrôlé, puis mis en attente devant la ligne. Une organisation rigoureuse permet d’aligner la production avec les commandes clients, en tenant les délais et en évitant les ruptures.
Sérigraphie du circuit imprimé
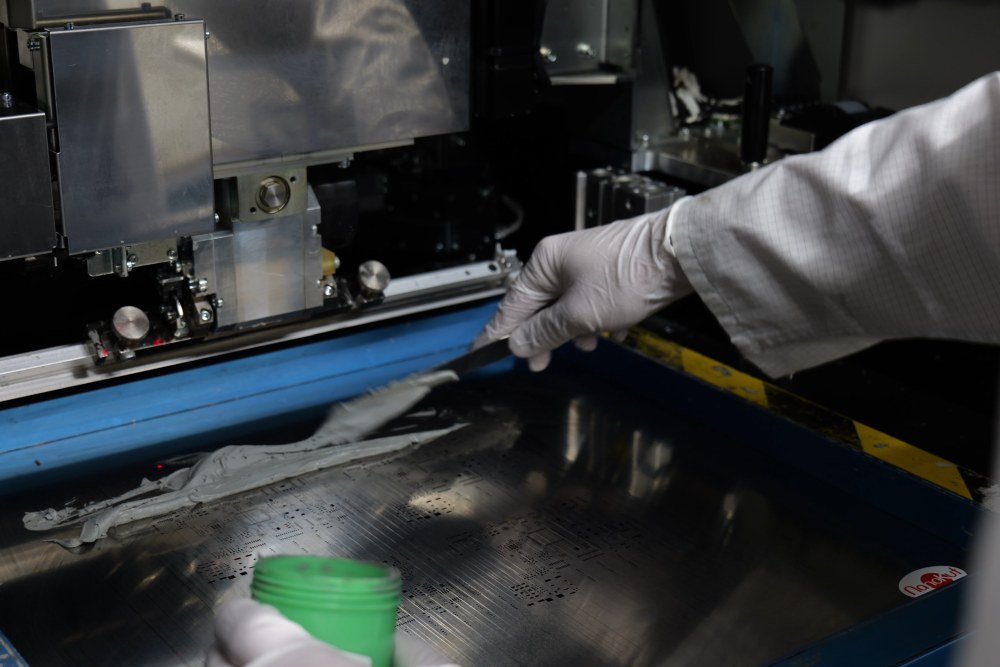
Une fois le kit prêt, le PCB entre dans la machine de sérigraphie. Cette étape consiste à déposer la pâte à braser sur les zones précises où viendront se poser les composants. Le dépôt se fait à travers un pochoir métallique sur mesure, fabriqué à partir des fichiers Gerber de la carte.
La pâte à braser joue un double rôle : maintenir temporairement les composants en position pendant la pose CMS et, une fois passée au four, former les connexions électriques et mécaniques entre les broches et les pistes du PCB. La précision du dépôt est déterminante. Une pâte mal appliquée entraîne des courts-circuits, des soudures froides ou des composants mal fixés. La sérigraphie fait l’objet de contrôles automatisés (SPI, Solder Paste Inspection) pour vérifier le volume, la forme et la position de chaque dépôt.
Placement automatique des composants CMS
Après la sérigraphie, le PCB rejoint la machine de pose CMS. Cette machine positionne automatiquement les composants montés en surface sur le circuit imprimé. Chaque modèle de carte a son propre fichier de placement, qui contient le plan de chargement, les coordonnées de chaque composant et l’emplacement de chaque bobine identifiée par un code unique.
Le processus commence par une phase d’apprentissage : la machine pose les premiers composants un par un pour calibrer précisément ses gestes mécaniques. Puis la cadence monte, jusqu’à déposer les composants par groupes de 4, 8 voire 16 en simultané, grâce à un système à double bras qui alterne pose et préchargement. Un système de vision intégré détecte immédiatement les erreurs de positionnement ou les absences de composants, met le couloir concerné en pause et alerte le technicien.
Sur un exemple représentatif de la production TEC Électronique, la machine place avec précision 1400 composants sur chaque carte. En 2024, ce sont 125 901 cartes qui ont été produites sur nos quatre lignes CMS réparties entre les sites de Mouy et Linselles.

Contrôle visuel avant refusion
Avant le passage au four à refusion, chaque carte subit un contrôle visuel manuel. Cette étape peut sembler basique, elle est en fait décisive. Elle permet d’intercepter les défauts qui coûteraient très cher à corriger une fois les soudures figées.
Les techniciens comparent la carte produite à une référence validée. Ils vérifient la présence de tous les composants, leur orientation correcte (particulièrement pour les composants polarisés comme les diodes ou les condensateurs électrolytiques), leur valeur apparente quand elle est lisible, et leur alignement sur les pastilles. Ce contrôle dure environ deux minutes par carte et permet d’éviter des retouches coûteuses après soudure.
À ce stade, les opérateurs vérifient aussi la qualité de la sérigraphie et repèrent les composants qui pourraient poser problème au brasage. Un pochoir usé, un dépôt de pâte incomplet, un composant qui n’accroche pas correctement à la pâte à braser : tous ces défauts sont détectés à l’œil avant que la carte ne parte au four. C’est une inspection courte, mais qui évite de mobiliser inutilement les moyens d’analyse plus lourds en aval.
Soudure au four à refusion
Les cartes validées entrent dans le four à refusion. Sous l’effet de la chaleur, la pâte à braser fond et forme les connexions définitives entre les composants et les pistes du PCB. C’est le moment où l’assemblage devient irréversible.
Les paramètres du four sont pilotés au degré près. La courbe de chauffe est adaptée à l’alliage de brasure utilisé (généralement sans plomb pour respecter la directive RoHS). Le préchauffage lisse les gradients thermiques, le pic de fusion garantit la formation des joints, le refroidissement contrôlé stabilise la microstructure de la soudure. Une courbe mal maîtrisée provoque des billes de soudure, des composants soulevés (effet tombstone) ou des joints friables.
Inspection optique automatisée (AOI)
À la sortie du four, chaque carte passe sous une machine d’inspection optique automatisée. L’AOI utilise des caméras haute résolution et des algorithmes de traitement d’image pour contrôler le positionnement exact des composants, lire les références par OCR et vérifier la qualité des soudures. Les défauts classiques sont détectés en quelques secondes : ponts de soudure, joints froids, absence de brasure, composants manquants ou décalés.
L’AOI apporte deux bénéfices majeurs :
- elle offre une couverture de contrôle qu’aucun opérateur ne pourrait tenir sur la durée ;
- elle fournit une traçabilité complète des défauts, image par image, ce qui alimente ensuite les analyses d’amélioration continue.
Contrôle visuel humain final
Malgré la précision des machines, certains contrôles restent confiés à des opérateurs expérimentés.
L’œil humain repère ce que la machine peut ignorer : microfissures dans un joint, défauts d’aspect subtils, incohérences visuelles qui ne rentrent pas dans les critères automatisés mais qui trahissent un problème de fond.
Cette double lecture, humaine et machine, garantit un niveau de qualité optimal avant les étapes suivantes : câblage, intégration mécanique, tests fonctionnels de fin de ligne.

Câblage, intégration et tests fonctionnels
Une fois la carte assemblée et contrôlée, la fabrication ne s’arrête pas là pour la plupart des projets.
Vient l’étape du câblage : connexion des faisceaux, mise en place des connecteurs, intégration dans un boîtier ou un rack mécanique.
Puis les tests fonctionnels de fin de ligne vérifient que chaque carte se comporte comme spécifié dans le cahier des charges.
Ces tests peuvent inclure :
- un rodage sous tension ;
- des mesures sur banc ;
- un chargement de firmware ;
- une validation applicative.
C’est aussi à ce stade que la traçabilité prend tout son sens.
Chaque carte est identifiée par un numéro de série lié à son historique complet : lot de production, opérateurs, machines utilisées, résultats des contrôles.
En cas de retour client, cette traçabilité permet de remonter immédiatement à la cause racine.
Pourquoi ces étapes sont critiques dans certains secteurs ?
Un raccourci dans le processus de fabrication d’une carte électronique reste rarement sans conséquence :
- dans le médical, une défaillance peut mettre en jeu la sécurité d’un patient : la norme ISO 13485 encadre chaque étape et impose une traçabilité complète ;
- en aéronautique, la certification EN 9100 exige une maîtrise documentaire et une rigueur qualité que peu d’ateliers savent tenir ;
- dans le ferroviaire, la durée de vie attendue d’une carte se compte en décennies dans des environnements soumis à des vibrations continues et à des amplitudes thermiques sévères ;
- pour la défense, le niveau Confidentiel Défense conditionne l’accès aux dossiers techniques et impose des protocoles de production spécifiques.
Ces exigences sectorielles ne s’improvisent pas.
Elles se construisent dans la durée, par l’accumulation d’audits, de retours d’expérience et d’investissements dans les moyens de production.
Points clés à retenir
La fabrication d’une carte électronique est un processus long, technique et fortement automatisé.
Elle démarre par un travail de conception rigoureux, se poursuit en atelier avec des étapes précises de sérigraphie, pose CMS, refusion et contrôle, et se termine par le câblage et les tests fonctionnels.
À chaque étape, la qualité se joue dans les détails : un composant mal orienté, un dépôt de pâte imprécis, un paramètre four mal calibré peuvent compromettre un lot entier.
Le sous-traitant EMS n’est pas un simple exécutant.
Il apporte son expertise en industrialisation, sa capacité d’anticipation des problèmes, ses moyens de production et son savoir-faire humain.
Le choix d’un partenaire fabricant conditionne directement la fiabilité, le coût et le délai de livraison des cartes.
Confier la fabrication de vos cartes électroniques à TEC Électronique
Avec près de 60 ans d’expérience dans l’assemblage électronique, deux sites de production à Mouy et Linselles, quatre lignes CMS, huit ingénieurs méthodes et des certifications ISO 9001, EN 9100, ISO 13485 et Confidentiel Défense, TEC Électronique accompagne des donneurs d’ordre exigeants comme Saint-Gobain, EDF, Safran, Alstom ou la DGA sur l’ensemble du processus de fabrication de leurs cartes électroniques.
Que votre projet en soit à l’expression de besoin ou en phase de série, nos équipes vous accompagnent de la conception au test final.
Questions fréquentes sur les étapes de fabrication d’une carte électronique
Combien de couches peut compter une carte électronique ?
Une carte électronique simple face ne comporte qu’une seule couche de cuivre.
Les designs plus courants utilisent deux couches (double face).
Sur les projets complexes, on trouve des cartes multicouches de 4, 6, 8, 10, voire plus de 20 couches empilées.
Chaque couche remplit une fonction spécifique : signaux, alimentations, plans de masse, blindage.
Le nombre de couches est décidé au moment du routage, en fonction du nombre de composants, des contraintes de signal et du budget projet.
Quel est le rôle du cuivre dans un circuit imprimé ?
Le cuivre est le matériau conducteur qui forme les pistes gravées à la surface du PCB.
Il permet aux signaux électriques et aux courants d’alimentation de circuler entre les différents composants soudés sur la carte.
Il assure aussi une partie de la dissipation thermique.
L’épaisseur du cuivre (mesurée en microns ou en onces) varie selon les besoins en courant.
Sur les cartes de puissance, on utilise des épaisseurs supérieures pour supporter des intensités élevées sans échauffement excessif.
Quels types de défauts la machine AOI peut-elle détecter ?
L’AOI (Automated Optical Inspection) détecte une large gamme de défauts liés au processus d’assemblage :
- ponts de soudure entre deux broches voisines ;
- absence de brasure sur une pastille ;
- composant manquant ou décalé de sa position théorique ;
- mauvaise polarité sur les diodes ou les condensateurs ;
- référence de composant incorrecte lue par OCR ;
- éclaboussures de pâte à braser ;
- joints froids.
Quelle est la différence entre soudure et brasage en électronique ?
Dans le vocabulaire industriel français, on parle indifféremment de soudure ou de brasage tendre pour l’assemblage des composants électroniques.
Le principe reste le même : la pâte à braser (mélange de particules métalliques et de flux) fond au passage du four, mouille les surfaces à assembler et crée une liaison mécanique et électrique une fois refroidie.
Le terme « brasage » est plus précis d’un point de vue métallurgique, puisque les métaux à assembler ne fondent pas, seul l’alliage d’apport passe à l’état liquide.
Combien de temps prend la fabrication d’une carte électronique en série ?
Le délai varie selon la complexité du projet et la disponibilité des composants.
Pour une série lancée à partir d’un dossier industriel déjà validé, il faut compter en moyenne 4 à 8 semaines entre le lancement de la commande et la livraison.
Ce délai intègre l’approvisionnement des composants, la fabrication du PCB nu, l’assemblage en atelier, les tests fonctionnels et le contrôle final.
Sur les projets prototypes ou en petite série, un délai accéléré est possible.
Quelles contraintes de fiabilité s’imposent à un fabricant EMS ?
Un fabricant EMS doit répondre à des exigences de fiabilité qui varient selon le secteur applicatif du client :
- traçabilité complète de chaque lot ;
- tests électriques et fonctionnels systématiques ;
- respect des normes ISO 9001 (qualité générale), EN 9100 (aéronautique), ISO 13485 (médical), IPC (critères d’acceptabilité des cartes).
Le contrôle qualité couvre toutes les étapes du processus, de la réception des composants jusqu’à l’expédition.
Chaque défaut détecté est documenté, analysé et intégré dans une démarche d’amélioration continue.
Peut-on modifier le design d’une carte électronique après le prototypage ?
Oui, mais une modification a des conséquences en cascade.
Selon la nature du changement (ajout d’un composant, modification d’un routage, changement de valeur), il faut :
- reprendre le schéma ;
- mettre à jour les fichiers de fabrication ;
- refaire un pochoir pour la sérigraphie ;
- reprogrammer la machine de placement CMS ;
- refaire un cycle de tests.
C’est pourquoi les concepteurs cherchent à figer un maximum de décisions dès le prototypage, pour éviter des reprises coûteuses une fois la production lancée.